



در طی یک ارتقاء لوله، یک مهندس بیست فلنج کلاس 150 را برای یک خط بخار 6 اینچی که با سرعت 200 psi برنامه ریزی شده بود سفارش داد. هنگامی که دایره های پیچ با فلنج های شیر کلاس 300 همسایه مطابقت نداشتند، اختلاف در کلاس فشار و نه اندازه لوله ردیابی شد. این یک خطای مکرر است زمانی که فلنج لوله ASME B16.5 تنها بر اساس اندازه انتخاب می شوند. فلنج متناسب با سوراخ لوله ممکن است همچنان با شیر جفت، نوع واشر یا طول پیچ مورد نیاز مطابقت نداشته باشد. ASME B16.5 مرجع جهانی برای اتصالات فلنجی است که NPS 1/2 تا NPS 24 را در شش کلاس فشار پوشش می دهد و ابعاد، تلرانس ها، مواد و الزامات تست را تعریف می کند. این راهنما استاندارد را به مراحل انتخاب عملی برای مهندسان، خریداران و بازرسان کیفیت تبدیل می کند.
محدوده ASME B16.5: NPS 1/2 تا 24 در شش کلاس فشار
ASME B16.5 برای فلنج های لوله در اندازه های NPS 1/2 تا NPS 24 کاربرد دارد و شش کلاس فشار را تعریف می کند: کلاس 150، 300، 600، 900، 1500، و 2500. هر کلاس دارای جدول درجه بندی فشار-دما، حداقل ضخامت دیوار و الگوی پیچ و مهره خود است. این استاندارد همچنین فلنجهای کاهشدهنده، اتصالات فلنجی و واشرهای کور فلنج را در آن محدوده اندازه پوشش میدهد.
این استاندارد برای همسویی با روشهای تولید فعلی و کدهای مخازن تحت فشار بازنگری شد. جداول فشار و دمای آن بر اساس مفهوم تنش طراحی ساخته شده اند، بنابراین کلاس بالاتر نه تنها ضخامت دیوار را اضافه می کند، بلکه الگوی پیچ، مواد پیچ و الزامات واشر را نیز تغییر می دهد.
1/2 - 24 محدوده NPS
6 کلاس های فشار
60 مشخصات مواد
RF / FF / RTJ انواع روبرو
ضخامت فلنج 2 اینچی بر اساس کلاس فشار
کلاس 150 0.75 اینچ
کلاس 300 0.96 اینچ
کلاس 600 1.13 اینچ
کلاس 900 1.25 اینچ
کلاس 1500 1.69 اینچ
کلاس 2500 2.10 اینچ
انتخاب یک کلاس فشار بر اساس شرایط کاری
انتخاب کلاس بر اساس درجه بندی فشار-دما انجام می شود، نه تنها بر اساس فشار اسمی لوله.
در جداول ASME B16.5 حداکثر فشار کاری مجاز برای هر ماده در دماهای مختلف ذکر شده است. فلنج فولاد کربنی A105 کلاس 150 دارای 285 psi در 100 درجه فارنهایت است، اما این امتیاز به 230 psi در 500 درجه فارنهایت کاهش می یابد. اگر خطی دارای 250 psi در 500 درجه فارنهایت باشد، فلنج کلاس 300 حداقل انتخاب قابل قبول است.
بارهای خارجی ناشی از پمپ های متصل، انبساط حرارتی و نیروی نشستن واشر نیز باید ارزیابی شوند. برای یک خط لوله تحت ارتعاش پایدار یا نوسانات فشار دوره ای، رفتن یک طبقه بالاتر از حداقل محاسبه شده یک استراتژی محافظه کارانه و گسترده است.
هنگام تعیین فلنج برای یک پروژه جدید، فشار طراحی، دمای طراحی، روکش فلنج، نوع واشر و گروه مواد را ارائه دهید. سپس تامین کننده می تواند به کلاس و گزینه ها ارجاع دهد. برای پمپ های فشار بالا، معمولاً فلنج کلاس 1500 یا کلاس 2500 انتخاب می شود تا انحراف فلنج صورت تحت بار نشستن زیاد کاهش یابد.
| دما | کلاس 150 | کلاس 300 | کلاس 600 |
| 100 درجه فارنهایت | 285 psi | 740 psi | 1480 psi |
| 300 درجه فارنهایت | 260 psi | 675 psi | 1350 psi |
| 500 درجه فارنهایت | 230 psi | 600 psi | 1200 psi |
| 700 درجه فارنهایت | 205 psi | 535 psi | 1070 psi |
تطبیق مواد: فولاد کربنی، فولاد ضد زنگ و دوبلکس
انتخاب مواد از درجه بندی فشار-دما، شیمی سیال و تقاضای مقاومت مکانیکی پیروی می کند.
- فلنج فولاد کربنی A105 برای خدمات عمومی آب، روغن و بخار تا حدود 800 درجه فارنهایت، با کمترین هزینه در هر واحد.
- فلنج های فولادی ضد زنگ F304 و F316 برای خدمات خورنده و در دمای بالا. F316 مولیبدن را برای مقاومت در برابر کلریدها اضافه می کند.
- فلنج های فولادی ضد زنگ دوبلکس F55 و F60 برای خطوط آب دریا و دریایی که ترک خوردگی ناشی از تنش کلرید یک خطر واقعی است.
یک خطای رایج خرید سفارش "فلنج فولادی ضد زنگ 304" بدون مشخص کردن درجه F304 یا F304L است. تفاوت در محتوای کربن بر جوشپذیری و مقاومت در برابر خوردگی تأثیر میگذارد و جدول رتبهبندی فشار و دما را که اعمال میشود تغییر میدهد.
برای گریدهای فولاد ضد زنگ، استاندارد بین مواد آهنگری مانند F304 و مواد صفحه مانند صفحه 304 تمایز قائل می شود. فلنج های آهنگری دارای چقرمگی بهتری در بخش هستند، به همین دلیل است که ASME B16.5 به جای نام آلیاژهای عمومی، فهرستی از اعداد مشخصات آهنگری تایید شده را در خود دارد.
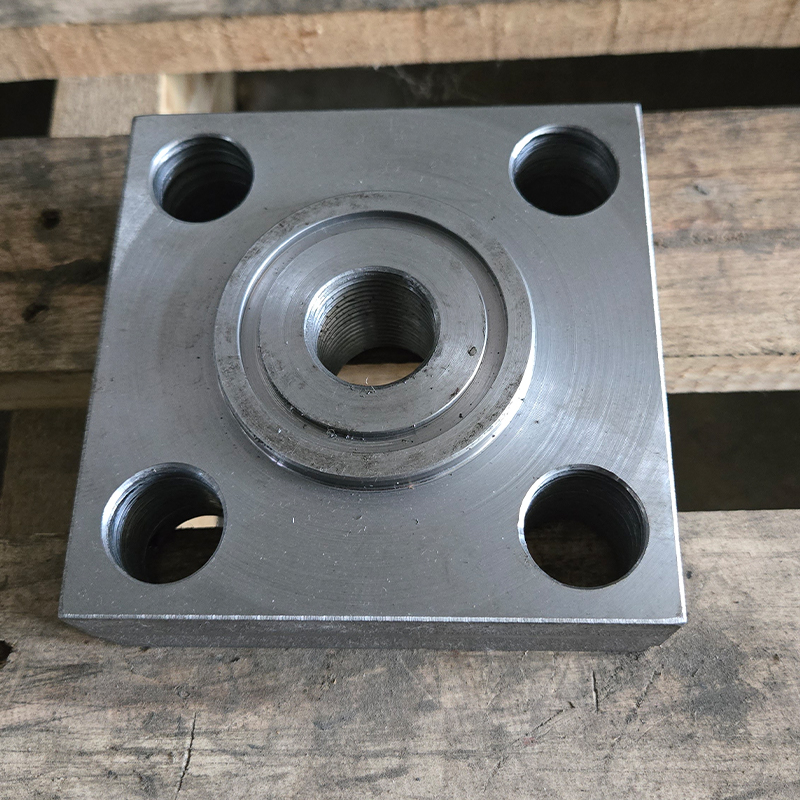 فلنج های فولادی ضد زنگ فورج F316 316L 316Ti از Zhonghai Precision این فلنج های فولادی ضد زنگ فورج شده از Jiangyin Zhonghai Precision Machinery مقاومت بسیار خوبی در برابر خوردگی دارند و برای کاربردهای پتروشیمی و دریایی بسیار ایده آل هستند. با گواهینامه های ISO 9001، PED و TS، استانداردهای سختگیرانه بین المللی را برآورده می کنند. مشاهده محصول →
انواع اتصال: گردن جوش، لغزش، و اتصال لبه
فلنج های گردن جوش پیش فرض برای فشار بالا و بارهای چرخه ای هستند. فلنج های لغزنده برای سیستم های کم فشار مقرون به صرفه هستند.
- فلنج گردن جوش: گردن به لوله جوش داده می شود که توزیع تنش عالی را ارائه می دهد و برای سرویس های شدید از دمای زیر صفر تا بالا مناسب است.
- فلنج لغزنده: لوله از دو طرف وارد شده و با فیله جوش داده می شود. سریعتر جاسازی، هزینه مواد کمتر، اما مقاومت در برابر خستگی کمتر.
- فلنج مشترک لبه: در مواقعی که نیاز به برچیدن مکرر است یا زمانی که به ترکیب مواد متفاوتی بین فلنج و انتهای خرد نیاز است استفاده می شود.
برای یک خط 6 اینچی در 250 psi و 500 درجه فارنهایت، فلنج گردن جوشی در کلاس 300 انتخاب معمولی است، به ویژه در مواردی که ممان های خمشی ناشی از انبساط حرارتی وجود دارد. فلنج فولادی مناسب برای سیستم لوله کشی بستگی به آن شرایط ترکیبی دارد.
انتخاب روبرو بخشی از انتخاب اتصال است. صورت برآمده تا کلاس 600 رایج ترین گزینه است. برای خدمات پرفشار بالاتر از کلاس 600، اتصال حلقه ای ضروری است زیرا یک واشر نرم می تواند در اثر فشار منفجر شود.
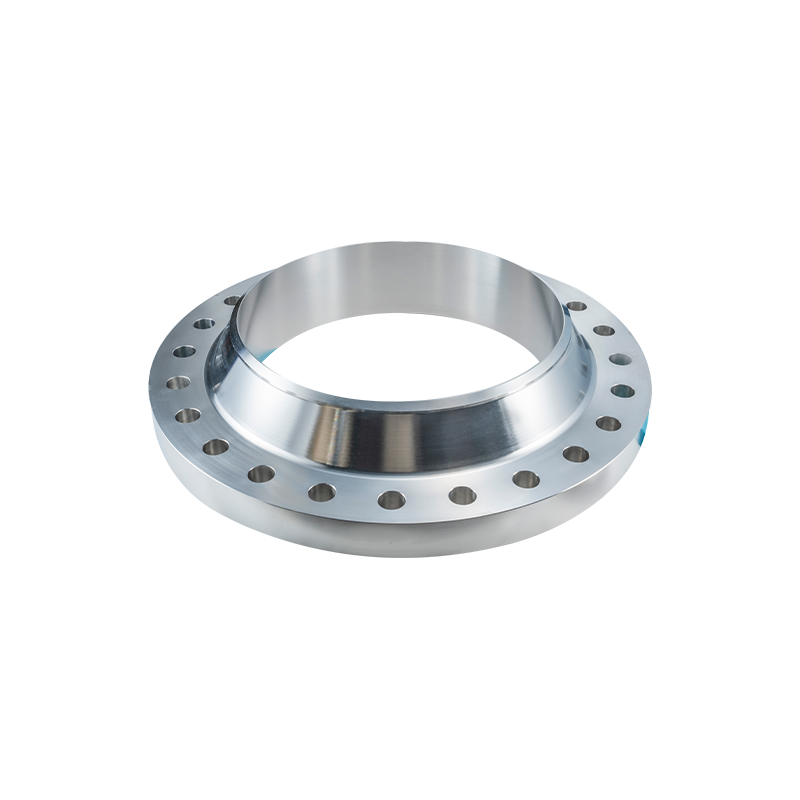 کلاس 300 Welding Neck Flange with Tapered Hub for Stress Distribution فلنج کلاس 300 WN دارای یک توپی مخروطی بلند است که تنش را به لوله منتقل می کند و غلظت را در پایه هاب کاهش می دهد. این برای بارهای پرفشار و نوسانی طراحی شده است که یکپارچگی سازه را در محیط های سخت تضمین می کند. مشاهده محصول →
آهنگری و بازرسی: چگونه کیفیت فلنج را قضاوت کنیم
فلنجهای فورج شده جریان دانهای را در راستای محیط فلنج نشان میدهند که در مقایسه با فلنجهای برش صفحه یا ریختهگری، استحکام ضربه و مقاومت در برابر خستگی بالاتری را ارائه میدهد.
در Jiangyin Zhonghai Precision Machinery، آهنگری، عملیات حرارتی و ماشینکاری CNC در داخل خانه انجام میشود که امکان کنترل دقیقتر بر جریان دانه و دقت ابعاد را در مقایسه با برونسپاری مراحل جداگانه فراهم میکند.
- آهنگری: بیلت در قالب بسته یا حلقه نورد می شود تا جریان دانه پیوسته ایجاد شود.
- عملیات حرارتی: تنش زدایی یا نرمال سازی برای رسیدن به خواص مکانیکی مورد نیاز اعمال می شود.
- ماشینکاری CNC: سوراخهای پیچ، روکش و مخروطی گردن با تلورانس B16.5 ماشینکاری میشوند.
- تست غیر مخرب: تست ذرات مغناطیسی یا اولتراسونیک برای عیوب سطحی و زیرسطحی.
- بازرسی ابعاد: قطر بیرونی، دایره پیچ، ضخامت و ارتفاع صورت برجسته تأیید می شود.
- مستندات: گواهی مواد، شماره حرارت و گزارش ابعاد صادر می شود.
رایج ترین رد مشاهده شده در طول بازرسی ورودی، اندازه گیری ارتفاع صورت است که کمتر از تحمل ASME B16.5 است. صفحه برجسته در فلنج 2 اینچی کلاس 150 باید 0.06 اینچ ارتفاع داشته باشد، در حالی که فلنج کلاس 1500 از یک صفحه برجسته 0.25 اینچی استفاده می کند. این جزئیات مهم هستند زیرا واشر برای آب بندی به بار خاصی نیاز دارد.
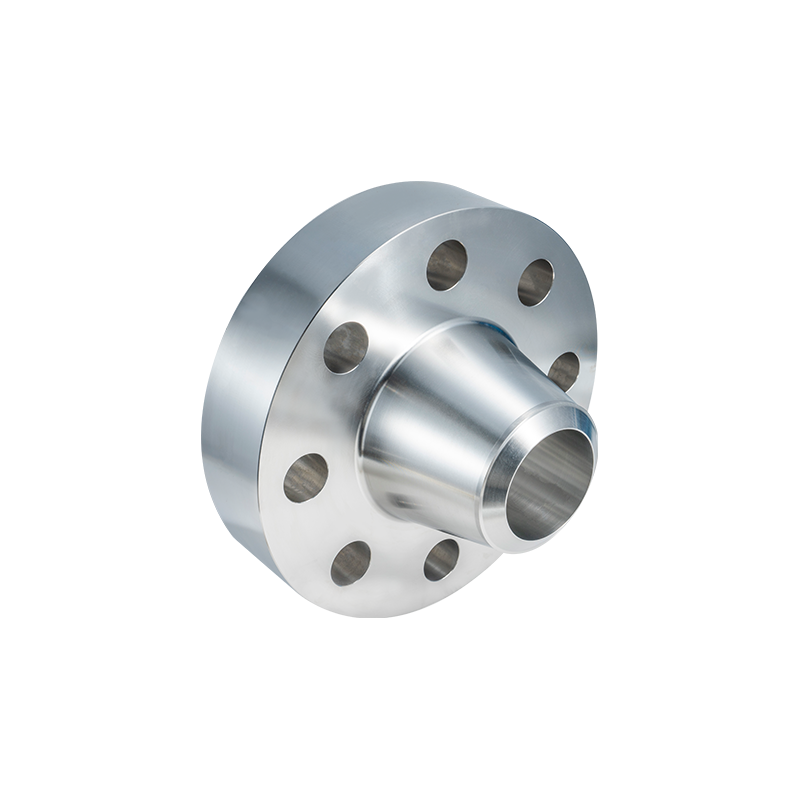 کلاس 1500 High-Pressure Flange Certified to ASME B16.5 and B16.47 این فلنج های کلاس 1500 که برای سیستم های تولید نفت، گاز و نیرو با فشار بالا طراحی شده اند، مطابق با استانداردهای ASME ساخته شده اند. با آزمایش های دقیق از جمله UT و MT، آب بندی و دوام قابل اعتمادی را ارائه می دهند. مشاهده محصول →
سوالات متداول در مورد فلنج های لوله ASME B16.5
تفاوت بین ASME B16.5 و ASME B16.47 چیست؟
ASME B16.5 NPS 1/2 تا 24 را پوشش میدهد، در حالی که ASME B16.47 NPS 26 تا 60 را پوشش میدهد. هر استاندارد جداول ابعاد، درجهبندی فشار-دما، و سبکهای روکش مخصوص به خود را دارد و این دو در مرز اندازه قابل تعویض نیستند.
آیا می توان از فلنج کلاس 150 در 300 psi استفاده کرد؟
به صورت خودکار نیست. فلنج فولاد کربنی A105 کلاس 150 دارای 285 psi در 100 درجه فارنهایت است، اما فقط 230 psi در 500 درجه فارنهایت. قبل از تأیید کلاس، دمای طراحی واقعی باید با جدول رتبهبندی قابل اجرا بررسی شود.
چه مدارکی برای فلنج های ASME B16.5 لازم است؟
گواهی مواد به EN 10204 3.1، یک گزارش ابعادی، و نتایج آزمایش برای ترکیب شیمیایی و خواص مکانیکی. برای کلاس 600 و بالاتر، گزارش های آزمایش غیر مخرب نیز انتظار می رود.
تفاوت بین روکش های RF و RTJ چیست؟
یک صفحه برجسته (RF) یک واشر را در داخل دایره پیچ فشرده می کند. یک اتصال حلقه ای (RTJ) یک حلقه فلزی را در یک شیار قرار می دهد و مهر و موم مطمئن تری برای سرویس فشار بالا یا گاز بالاتر از کلاس 600 می دهد.
 Previous