



یک خط آب خنک کننده DN200 که نیاز به جداسازی دو بار در سال دارد، یک کاندید واضح برای مونتاژ انتهایی فلنج و انتهایی است. به جای برش و جوش مجدد فلنج گردن جوش، خدمه تعمیر و نگهداری می توانند فلنج شل را بچرخانند، لوله را از هم جدا کنند و فقط انتهای خرد را جایگزین کنند. Jiangyin Zhonghai Precision Machinery Co., Ltd. چنین مجموعه هایی را با آهنگری کامل داخلی، تراشکاری CNC، سوراخکاری و بازرسی تولید می کند و حلقه فلنج و انتهای خرد را در یک دسته کنترل شده تولید می کند.
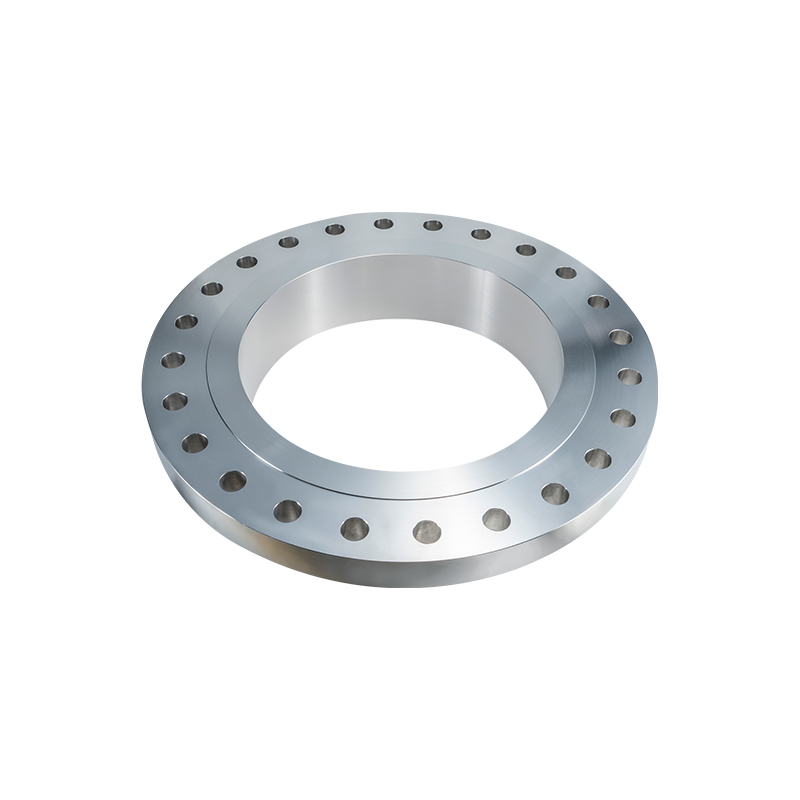 فلنج مفصلی برای تعمیر و نگهداری مکرر و مقاومت در برابر خوردگی این فلنج اتصال لبه آزادانه روی لوله می چرخد و تراز پیچ و مهره را ساده می کند و زمان نصب را کاهش می دهد. ایده آل برای سیستم هایی که نیاز به جداسازی مکرر دارند، امکان انتخاب مواد مقرون به صرفه را برای حلقه فلنج فراهم می کند. مشاهده محصول →
لبه مفصل فلنج و انتهای خرد یک مجموعه اتصال لوله دو تکه است: یک فلنج اتصال لبه بر روی یک انتهای خرد می لغزد، و صفحه گشاد انتهای خرد شده سطح آب بندی را تشکیل می دهد در حالی که فلنج نیروی گیره پیچ را تامین می کند. فلنج در تماس با سیال فرآیند نیست، بنابراین می توان آن را به طور مستقل چرخاند تا سوراخ های پیچ را تراز کند. این امر تعمیر و نگهداری را سریعتر میکند و اجازه میدهد تا حلقه فلنج برای هزینه به جای مقاومت در برابر خوردگی مشخص شود.
چگونه یک فلنج و انتهای ناودان با هم کار می کنند
یک فلنج مفصل دامی فقط گیره می کند. انتهای خرد آب بندی را انجام می دهد. این تقسیم کار به همین دلیل است که این مونتاژ بر سیستمهای لولهکشی با هزینه تعمیر و نگهداری غالب است.
15% سهم مجموعه اتصالات لبه در تاسیسات لوله کشی شیمیایی
40 درصد میانگین کاهش زمان جداسازی قطعات در مقابل فلنج های جوش داده شده
C2500 حداکثر کلاس فشار برای فلنج های مفصل لپ
انتهای خرد قطعه ای از لوله است که انتهای آن با زاویه 37.5 درجه به سمت بیرون باز می شود. فلنج اتصال لبه، که دارای یک سوراخ بزرگتر از لوله OD است، قبل از جوش خوردن انتهای لوله، روی لوله می لغزد. وقتی پیچها سفت میشوند، فلنج به پشت فلر انتهایی خرد فشار میآورد و واشر بین صفحه انتهایی خرد و فلنج جفت فشرده میشود.
این طرح دو کار را جداگانه انجام می دهد. فلنج بارهای پیچ را جذب می کند و به لوله اجازه می دهد تا برای تراز کردن بچرخد. انتهای خرد مرز فشار را حمل می کند و با سیال فرآیند تماس می گیرد. در عمل، این جداسازی به این معنی است که یک فلنج فولاد کربنی را می توان با یک انتهای خرد مقاوم در برابر خوردگی در یک خط فولادی ضد زنگ یا دوبلکس جفت کرد و هزینه کل اجزا را بدون کاهش درجه فشار اتصال کاهش داد.
رفتار آب بندی و انتخاب واشر برای وجه های انتهایی خرد
کیفیت آب بندی توسط صفحه انتهایی خرد تعیین می شود، نه توسط حلقه فلنج یا بار پیچ به تنهایی. ناهمواری، صافی و نوع واشر نشتی اتصال را مشخص می کند.
در یک مجموعه اتصال لبه، فلنج آزادانه می چرخد اما تماس سیال برقرار نمی کند. وجه انتهایی که معمولاً با سطح 0.8 تا 3.2 میکرومتری Ra تمام می شود، مهر و موم واقعی را با واشر ایجاد می کند. ضخامت فلنج و گشتاور پیچ فقط نیروی مورد نیاز برای فشرده سازی واشر در برابر آن صفحه را فراهم می کند.
- Ra 0.8 میکرومتر تا 1.6 میکرومتر وجوه انتهایی با واشرهای مارپیچی در سرویس کلاس 150 و کلاس 300 مناسب است.
- صفحات Ra 1.6 میکرومتری تا 3.2 میکرومتری برای واشرهای غیر فلزی در خطوط آب یا هوای کم فشار رایج است.
- Ra 0.8 میکرومتر یا بهتر برای واشرهای فلزی و اتصالات حلقه RTJ در کلاس های فشار بالا مورد نیاز است.
 فلنج مشترک لپ تاپ کلاس 900 برای سیستم های لوله کشی فشار بالا این فلنج که برای سرویسهای پرفشار تا کلاس 2500 طراحی شده است، آببندی قوی با انتهای خرد ارائه میدهد. حلقه چرخان آن تراز و نگهداری را حتی در شرایط سخت هیدرولیکی تسهیل می کند. مشاهده محصول →
در ASME B16.5، فلنج های مفصل لپ با صورت برجسته برای کلاس 150 تا کلاس 900 مشخص شده اند، در حالی که کلاس 1500 و کلاس 2500 معمولاً به صورت های اتصال حلقه ای نیاز دارند. سطح انتهایی باید با سطح فلنج مطابقت داشته باشد تا از نشتی موضعی در ناحیه تماس واشر جلوگیری شود.
اتصال لبه در مقابل گردن جوش: هزینه، استرس و نگهداری
هنگامی که بارگذاری چرخه ای غالب است، فلنج گردن جوش را انتخاب کنید و هنگامی که جداسازی مکرر و صرفه جویی در مواد اولویت دارند، یک اتصال دور با انتهای خرد را انتخاب کنید.
انتهای خرد مفصل دامان
- جنس فلنج می تواند فولاد کربنی کم هزینه باشد در حالی که انتهای آن ضد زنگ است.
- تراز چرخشی سوراخ های پیچ بدون چرخش لوله.
- انتهای خرد قابل تعویض است، بنابراین حلقه فلنج قابل استفاده مجدد است.
گردن جوش
- جوش با نفوذ کامل استحکام خستگی بالاتری می دهد.
- بدون پایان خرد جداگانه برای خرید و جوش.
- برای فشار سیکلی بالا یا شوک حرارتی بهتر است.
جدول زیر مبادلاتی را که یک مهندس باید قبل از انتخاب a وزن کند، خلاصه می کند فلنج گردن جوش یا یک مجموعه مفصل دامان.
| پارامتر | انتهای خرد مفصل دامان | گردن جوش |
| هزینه مواد نسبی | پایین تر برای سرویس خورنده | بالاتر برای گریدهای آلیاژی |
| زمان برچیدن | سریع؛ بدون نیاز به برش | آهسته؛ برش و جوش مجدد لازم است |
| رتبه بندی خستگی چرخه ای | متوسط | بالا |
| قابلیت استفاده مجدد فلنج | حلقه فلنج قابل استفاده مجدد است | فلنج پس از برش دور انداخته می شود |
| حداکثر کلاس فشار | کلاس 2500 | کلاس 2500 and above |
انتخاب مواد و استانداردها برای مجموعه های مشترک لبه
جفت شدن مواد بین انتهای خرد و فلنج تصمیم اصلی است زیرا هر قسمت ترکیب متفاوتی از تنش و خوردگی را می بیند.
انتهای خرد باید با مواد لوله مطابقت داشته باشد تا از خوردگی گالوانیکی یا شکافی در محل جوش جلوگیری شود. فلنج می تواند درجه متفاوتی داشته باشد، مشروط بر اینکه کلاس فشار و بارهای پیچ راضی باشد. در بسیاری از کارخانههای شیمیایی، حلقه فلنج از فولاد کربنی A105 است در حالی که انتهای آن از جنس استنلس استیل F316L است، زیرا سیال فرآیند فقط انتهای خرد را لمس میکند.
| مایع سرویس | مواد انتهایی خرد | جنس فلنج |
| آب و بخار غیر خورنده | فولاد کربنی A106 Gr.B | فولاد کربنی A105 |
| رقیق کردن اسیدها و فرآیندهای شیمیایی | فولاد ضد زنگ F316L | فولاد ضد زنگ F316/316L |
| بالا temperature steam | فولاد ضد زنگ F304H | فولاد ضد زنگ F304H |
| آب دریا و محیط های غنی از کلرید | Super Duplex 2507 | فولاد دوبلکس F55/F60 |
برای ابعاد غیر استاندارد یا ضخامت دیوارهای خاص، یک جزء غیر استاندارد آهنگری اغلب سریعترین مسیر است. بسیاری از تامین کنندگان، از جمله Jiangyin Zhonghai Precision Machinery Co., Ltd.، نقشه هایی را برای انتهای خرد سفارشی و مطابقت می پذیرند. سناریوهای کاربردی صنعتی . این امر باعث می شود که یک مجموعه انتهایی و انتهایی لپ برای مقاوم سازی در جایی که برنامه لوله با ابعاد استاندارد کاتالوگ متفاوت است، مناسب باشد.
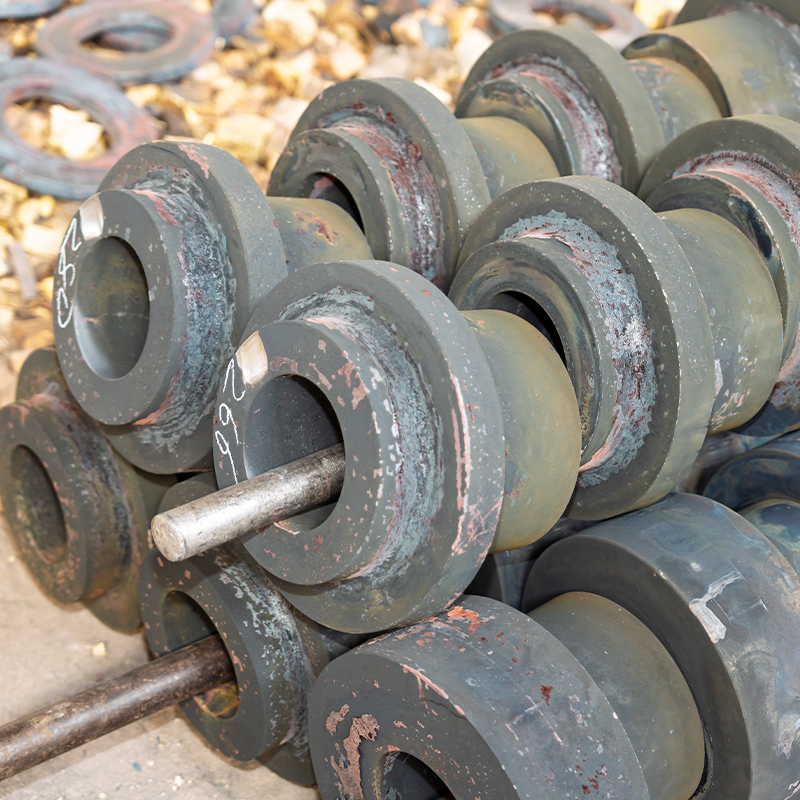
 فلنج های غیر استاندارد سفارشی برای کاربردهای تخصصی فلنج های سفارشی که بر اساس نقشه ها یا پارامترهای کلیدی شما طراحی شده اند. این قطعات با قابلیتهایی تا قطر 4 متر و وزن 10 تن، الزامات ساختاری منحصربهفردی را برآورده میکنند و یکپارچگی دقیق را تضمین میکنند. مشاهده محصول →
نحوه سفارش فلنج ها و انتهای اتصالات لبه: مشخصاتی که مهم هستند
یک سفارش کامل باید استاندارد، کلاس فشار، درجه مواد، برنامه اندازه، سطح پرداخت و سطح بازرسی را پوشش دهد.
یکی از اشتباهات رایج این است که یک حلقه فلنج را به یک کلاس فشار سفارش دهید در حالی که انتهای انتهایی از یک برنامه لوله بسیار نازک ساخته شده است. فلنج می تواند به درستی گیره کند، اما انتهای خرد تحت فشار در شعله ور می خزد. شش مرحله زیر نشان دهنده یک توالی سفارش عملی است که توسط مهندسان لوله کشی استفاده می شود.
- استاندارد را انتخاب کنید: ASME B16.5 یا ASME B16.9 برای انتهای خرد، به علاوه DIN/EN یا JIS زمانی که سیستم روی آن کدها اجرا می شود.
- کلاس فشار را تنظیم کنید: کلاس 150، 300، 900، 1500 یا 2500. هر کدام ضخامت حلقه فلنج و قطر پیچ را تغییر می دهند.
- درجات مواد را مطابقت دهید: فولاد کربنی A105، آلیاژهای ضد زنگ F304/F316، دوبلکس یا نیکل برای خدمات خورنده.
- اندازه و زمانبندی لوله را تعریف کنید: ضخامت دیواره انتهایی از برنامه لوله پیروی می کند، نه از کلاس فلنج.
- پوشش صورت را مشخص کنید: صورت برجسته، صورت صاف، یا صورت مفصل حلقه. شامل زبری سطح تماس واشر مورد نیاز است.
- سطح بازرسی را بیان کنید: گواهی مواد EN 10204 3.1، آزمایش PMI، آزمایش هیدرولیک و گزارشهای NDT.
سوالات متداول
تفاوت بین فلنج لپ مفصلی و فلنج گردن جوش چیست؟
هر دو در انتهای لوله استفاده میشوند، اما فلنج گردن جوش مستقیماً به لوله جوش داده میشود و استحکام کامل مفصل را از طریق گردن ایجاد میکند، در حالی که فلنج اتصال لبه اصلاً جوش داده نمیشود. در یک مجموعه اتصال لبه، انتهای خرد شده به لوله جوش داده می شود و صفحه گشاد شده آن به عنوان سطح آب بندی عمل می کند. این به این معنی است که فلنج اتصال لبه را می توان پس از تعمیر و نگهداری مجدد مورد استفاده قرار داد، در حالی که فلنج گردن جوش معمولاً پس از تغییر لوله قطع شده و دور انداخته می شود.
آیا می توان از فلنج لپ مفصلی در کاربردهای فشار بالا استفاده کرد؟
بله. فلنج های لپ مفصل ASME B16.5 تا کلاس 2500 در دسترس هستند. در کلاس های بالاتر از کلاس 900، پیکربندی صورت معمولاً به جای صورت برجسته، اتصال حلقه ای است، و ماده انتهایی خرد باید ضخامت دیواره کافی داشته باشد تا فشار را بدون خزش در قسمت گشاد شده تحمل کند.
چه زمانی باید انتهای خرد را در مجموعه فلنج مفصل لپ تعویض کنم؟
هر زمان که صفحه گشاد شده شیار، سوراخ خوردگی یا تغییر شکل ناشی از سفت شدن مکرر پیچ را نشان داد، آن را تعویض کنید. یک واشر که تحت فشار نشت می کند می تواند یک خط را در صفحه انتهایی خرد کند و حتی اگر خود فلنج در شرایط عالی باشد، تنظیم مجدد بی اثر می شود. حلقه فلنج معمولاً قابل استفاده مجدد است، اما نه از انتهای خرد.
چه استانداردی فلنج های مفصل لپ و انتهای انتهایی را پوشش می دهد؟
ASME B16.5 ابعاد فلنج و درجه بندی فشار را کنترل می کند، در حالی که ASME B16.9 ابعاد انتهایی جوش لب به لب را پوشش می دهد. EN 1092 و JIS B2220 جایگزین های رایج در سیستم های اروپایی و ژاپنی هستند. سازنده ای که دارای گواهینامه ISO 9001 به همراه اعتبار PED/TUV/TS باشد می تواند این قطعات را با قابلیت ردیابی عرضه کند.
سفارش از سازندهای که هر دو جزء را در داخل خود جعل میکند، خطر عدم تطابق انتهای فلنج و خرد را کاهش میدهد، زمان تولید را کوتاه میکند و یک منبع واحد برای گواهیهای مواد در اختیار شما قرار میدهد.
 Previous