



در یک کارخانه فرآوری مواد غذایی، یک ASME کلاس 150 6 اینچی انتهای خرد مفصل دامان با الگوی بلند 152.4 میلی متر طول و 219.1 میلی متر در سراسر صورت. نصاب ها این اعداد را به این دلیل ارزش می گذارند که فلنج پشتی به طور مستقل می چرخد و وقتی سوراخ های پیچ از ردیف شدن خودداری می کنند، کار مجدد میدان را حذف می کند.
در هسته آن، یک انتهای اتصال لبه، یک آستین لوله گشاد است که به لوله جوش داده شده و روی فلنج شل فشرده شده است. فلنج هرگز لوله را لمس نمی کند. انتهای خرد را پشت میگیرد و بار واشر را منتقل میکند. این امر تراز پیچ و مهره، تعویض واشر و بازرسی لوله را بسیار ساده تر از یک فلنج کاملاً جوش داده شده می کند.
پایان خرد مفصل لپ چیست و چرا وجود دارد؟
انتهای اتصال لبه یک اتصال فلنج دو تکه است که در آن یک لوله گشاد شده به لوله جوش داده می شود و یک فلنج پشتی شل بار واشر را اعمال می کند.
انتهای خرد یک اتصال لوله با انتهای گشاد شده است که با یک فلنج مفصل لبه جفت می شود. اتصالات به لوله جوش داده می شود، در حالی که فلنج شل باقی می ماند و آزادانه حول محور لوله می چرخد.
صفحه گشاد لبه انتهای خرد با سطح واشر فلنج پشتی مطابقت دارد. از آنجایی که فلنج به لوله جوش داده نمی شود، می تواند قبل از سفت شدن پیچ ها، 360 درجه حول محور لوله بچرخد. این آزادی مزیت تعیین کننده نسبت به فلنج های لغزنده یا گردن جوش است.
360
درجات آزادی چرخش فلنج
2
اجزای هر اتصال
0
روی خود فلنج جوش می شود
طراحی همچنین زمان نگهداری را کوتاه می کند. هنگامی که پیچ ها شل شدند، فلنج را می توان از کنار واشر عقب کشید و اجازه می دهد واشر بدون برش لوله تعویض شود. در کارخانه های مواد غذایی و دارویی، که خطوط بهداشتی به طور مکرر بررسی می شوند، این امر زمان توقف را به طور قابل توجهی کاهش می دهد.
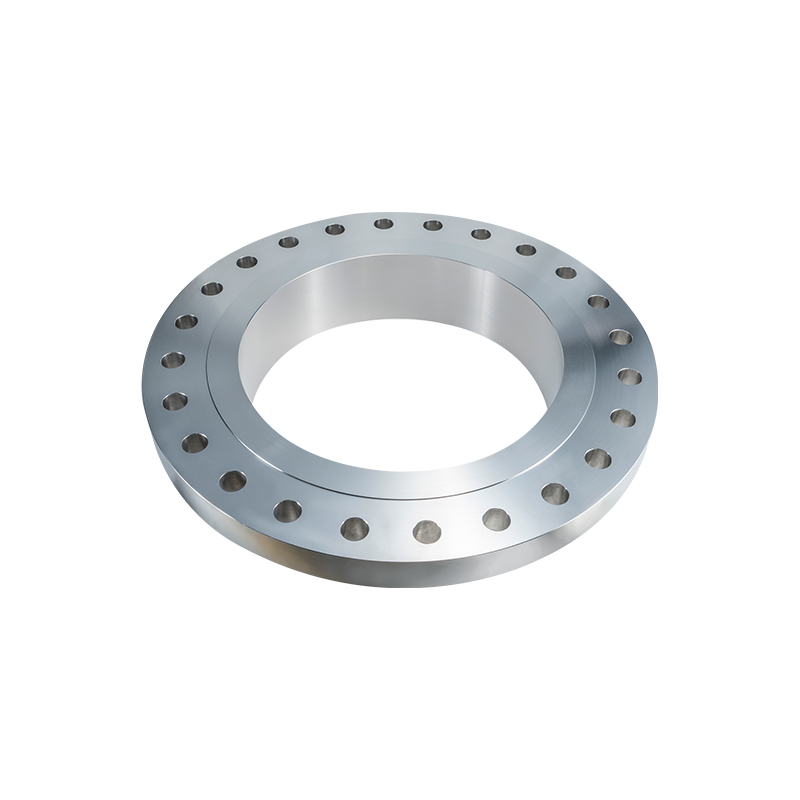 فلنج مفصلی از جنس استنلس استیل برای سیستم های لوله کشی با قطع سریع این فلنج مشترک لبه با یک انتهای خرد کار می کند تا امکان جداسازی سریع و تعویض واشر بدون برش لوله را فراهم کند و زمان خرابی خطوط بهداشتی را کاهش دهد. تراز پیچ و مهره انعطاف پذیر را ارائه می دهد و برای مقاومت در برابر خوردگی مقرون به صرفه با سرهای خرد آلیاژی موجود است. مشاهده محصول →
ابعاد مهمی که باید قبل از تعیین انتهای خرد بررسی کنید
ابعاد انتهایی از ASME B16.9 برای اتصالات و ASME B16.5 برای صفحه فلنج پیروی می کند. سه عددی که بیشترین اهمیت را دارند عبارتند از: طول انتهایی، قطر لبه و ضخامت لپ.
طول انتهایی نشان میدهد که صندلیهای اتصالات در لوله چگونه کار میکنند و اینکه آیا واشر کاملاً پشتیبانی میشود یا خیر. ASME B16.9 الگوهای کوتاه و بلند را تعریف می کند. سرهای خرد الگوی کوتاه زمانی استفاده میشوند که فضا کم باشد، اما به واشر ضخیمتر و فاصله دقیق پیچها نیاز دارند. انتهای طرح بلند سطح یاتاقان بزرگتر و پایداری واشر بهتر را فراهم می کند.
قطر لپ بر اساس اندازه اسمی لوله (الگوی بلند ASME B16.9)
1 اینچ NPS - 50.8 میلی متر
2 اینچ NPS - 88.9 میلی متر
3 اینچ NPS - 127.0 میلی متر
4 اینچ NPS - 152.4 میلی متر
6 اینچ NPS - 219.1 میلی متر
نمودار نشان می دهد که چگونه قطر لپ با اندازه لوله رشد می کند. برای یک خط 6 اینچی، صفحه دامان 219.1 میلیمتر است، در حالی که یک انتهایی 1 اینچی فقط یک صفحه دامان 50.8 میلیمتری دارد. قبل از سفارش، قطر دامان را با مشخصات سوراخ فلنج مطابقت دهید.
| NPS | لوله OD (mm) | طول انتهایی خرد (میلی متر) | قطر دامان (میلی متر) |
| 1 | 33.4 | 76.2 | 50.8 |
| 2 | 60.3 | 76.2 | 88.9 |
| 3 | 88.9 | 76.2 | 127.0 |
| 4 | 114.3 | 152.4 | 152.4 |
| 6 | 168.3 | 152.4 | 219.1 |
ضخامت لپ نیز باید در مقابل درجه فشار فلنج بررسی شود، به خصوص برای سرویس های کلاس 900 و کلاس 1500 که بارهای صندلی واشر بسیار بیشتر است.
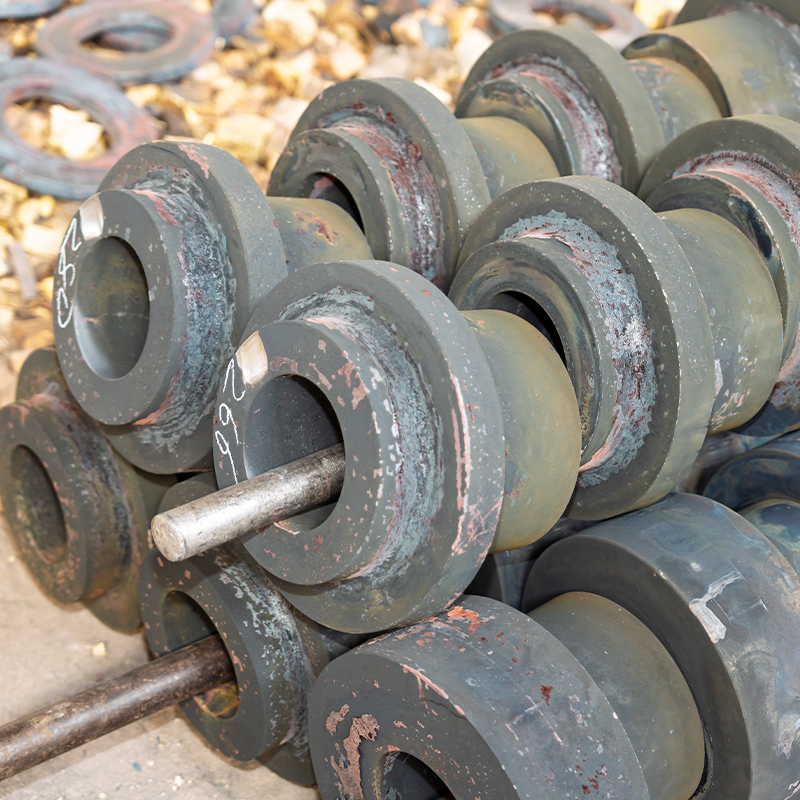 فلنج مفصلی کلاس 900 برای سرویس فشار بالا این فلنج کلاس 900 که برای سیستمهای پرفشار طراحی شده است با یک انتهای خرد جفت میشود تا یک حلقه چرخان فراهم کند که تراز و نگهداری را آسان میکند. برای کاربردهایی که نیاز به تمیز کردن مکرر یا مواد مقاوم در برابر خوردگی دارند، با آزمایش فشار برای اطمینان از پایداری مناسب است. مشاهده محصول →
نحوه نصب صحیح مجموعه انتهایی خمیدگی لبه
قبل از جوش دادن انتهای پایه، با لغزاندن فلنج پشتی بر روی لوله، یک مجموعه انتهایی اتصال لبه را نصب کنید. جوش دادن انتهای خرد ابتدا فلنج را در پشت مهره جوش به دام می اندازد و اتصال را غیرقابل استفاده می کند.
- لوله را مربع برش دهید و قطر داخلی و خارجی آن را جدا کنید.
- فلنج اتصال لبه را روی لوله بلغزانید به طوری که سطح فلنج دور از جوش باشد.
- انتهای انتهایی را روی لوله فشار دهید تا سطح لبه آن در برابر فلنج قرار گیرد.
- با استفاده از اتصال با نفوذ کامل بر اساس مشخصات لوله، انتهای خرد را به لوله جوش دهید.
- واشر را بین صفحه لبه انتهایی خرد و صفحه فلنج جفت قرار دهید.
- سوراخ های پیچ را تراز کنید، پیچ ها را وارد کنید و به ترتیب متناوب با گشتاور مشخص شده سفت کنید.
رایج ترین خطای میدان جوش دادن انتهای خرد به لوله پس از نصب فلنج است. پس از اتمام جوش، فلنج نمی تواند از کنار مهره جوش بچرخد. همیشه فلنج را ابتدا روی آن بلغزانید.
پس از جوشکاری، سطح لبه را از نظر پاشش، بریدگی یا خراش بررسی کنید. یک صفحه آسیب دیده می تواند باعث نشت واشر حتی در فشار متوسط شود. برای بررسی صاف بودن و موازی صفحه فلنج، از یک خط مستقیم استفاده کنید.
انتخاب مواد: سازگاری لوله و کنترل خوردگی
ابتدا مواد انتهایی را با لوله و سیال پردازش کنید. فلنج پشتی میتواند یک فولاد کربنی کمهزینه باشد، حتی زمانی که انتهای آن از آلیاژ بالا باشد.
رویکرد بهینه سازی هزینه
انتهای خرد فولاد کربنی A105 با فلنج مفصلی فولاد کربنی. این گزینه بخار، آب خنک کننده، روغن داغ و سایر خدمات غیر خورنده را کنترل می کند.
رویکرد آلیاژی کامل
انتهای خرد فولاد ضد زنگ F316/316L با فلنج مفصلی F316 مطابق. این رویکرد برای خدمات غذایی، دارویی و شیمیایی تهاجمی ترجیح داده می شود.
| مواد | محدوده دما | برنامه معمولی |
| فولاد کربنی A105 | -29 درجه سانتیگراد تا 425 درجه سانتیگراد | بخار آب، روغن داغ |
| F304/304L | -196 C تا 650 C | اسید نیتریک، فرآوری مواد غذایی |
| F316/316L | -196 C تا 600 C | آب کلر، کارخانه های شیمیایی |
| دوبلکس S31803 | -50 تا 300 درجه سانتیگراد | آسیاب های آب دریا، فراساحلی، خمیر کاغذ |
نمرات فولاد ضد زنگ مورد استفاده برای انتهای خرد از همان منطق انتخابی پیروی می کند که در قسمت مشخص شده است راهنمای انتخاب فلنج فولادی ضد زنگ . هنگامی که سیال حاوی کلرید یا عوامل ایجاد حفره است، به آلیاژهای دوبلکس، سوپر دوپلکس یا آلیاژهای مبتنی بر نیکل ارتقا دهید.
معاوضه بین رویکردهای بهینه سازی هزینه و تمام آلیاژی فقط هزینه مواد نیست. فلنج فولادی کربنی با انتهای خرد ضد زنگ مقاومت در برابر خوردگی را در جایی که در سطح واشر مهم است ایجاد می کند، در حالی که هزینه فلنج را پایین نگه می دارد. این مزیت در سیستم های لوله کشی با قطر زیاد و فشار بالا اهمیت دارد.
شرکت Jiangyin Zhonghai Precision Machinery Co. Ltd. به عنوان یک تولید کننده با گواهینامه های ISO 9001 و PED، انتهای اتصالات لبه و فلنج های پشتی را از فولاد کربنی، فولاد ضد زنگ، دوبلکس و آلیاژهای مبتنی بر نیکل، از جمله ابعاد غیر استاندارد که بر اساس نقشه های مشتری ماشین کاری شده، تولید می کند.
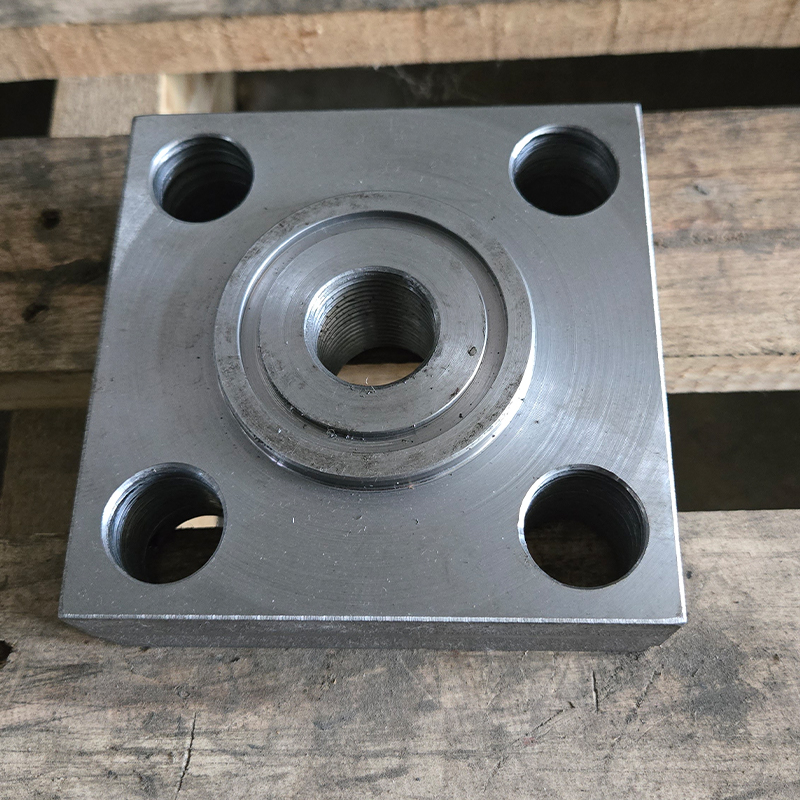 فلنج فولادی ضد زنگ F316/316L/316Ti برای محیط های خورنده این فلنج فولادی ضد زنگ فورج شده مقاومت بسیار خوبی در برابر خوردگی و حمله بین دانه ای دارد و آن را برای خدمات پتروشیمی و دریایی مناسب می کند. این دستگاه که تحت کنترل های دقیق تولید می شود، مطابق با استانداردهای ASME است و در اندازه های سفارشی تا 4 متر موجود است. مشاهده محصول →
جایی که یک انتهای خرد مفصل دامان انتخاب درستی نیست
یک انتهای اتصال لبه، انتخاب اشتباهی برای سرویس خلاء، خستگی چرخه بالا، و خطوط با دمای بالا با افزایش فشار قابل توجه است.
- سرویس جاروبرقی. فلنج شل به فشرده سازی واشر متکی است. در فشار منفی، فشار اتمسفر می تواند فلنج را بلند کند و مسیر نشتی ایجاد کند.
- لوله کشی با لرزش زیاد یا چرخه ای بارهای خستگی در لبه انتهایی خرد متمرکز می شوند زیرا فلنج جوش داده نشده است، بنابراین ریز ترک ها می توانند در طول زمان پخش شوند.
- آرامش خزش در دماهای بالا. بار واشر می تواند با شل شدن انتهای خرد و فلز فلنج محو شود و منجر به نشت تدریجی شود.
- خطوط بهداشتی که نیاز به زهکشی داخلی دارند. شکاف بین انتهای خرد و فلنج می تواند جامدات یا باکتری ها را به دام بیندازد.
برای این خدمات، یک فلنج گردن جوش یا یک فلنج لغزنده با جوش کامل فیله اتصال سفتتر و مقاومتر در برابر نشتی ایجاد میکند. اگر اتصال لبه در یک سرویس حاشیه ای اجتناب ناپذیر است، یک فلنج برآمده با یک واشر مارپیچی را مشخص کنید و اتصال را به صورت دوره ای کنترل کنید.
سوالات متداول درباره پایان های خرد مفصل لانه
آیا انتهای اتصال لبه برای خطوط پرفشار مناسب است؟
بله. طراحی انتهایی انتهایی اتصال لبه در کلاس ANSI 900 و کلاسهای فشار بالاتر ظاهر میشود. ضخامت دیواره انتهایی خرد، ضخامت لبه و بار نشستن واشر را در برابر شرایط عملیاتی بررسی کنید. درجه فشار فلنج حداکثر فشار مجاز را تعیین می کند.
چگونه طول انتهای انتهایی مناسب را برای لوله خود انتخاب کنم؟
برای اطمینان از فضای کافی برای واشر و فلنج، زمانی که اندازه لوله 4 اینچ و بالاتر است، یک انتهای خرد الگوی بلند انتخاب کنید. انتهای خرد با الگوی کوتاه برای اجراهای با فضای محدود استفاده می شود، اما آنها به واشرهای ضخیم تر و فاصله دقیق پیچ ها نیاز دارند.
کدام نوع واشر با یک مجموعه انتهایی اتصال لبه بهتر کار می کند؟
واشرهای مارپیچی با حلقه بیرونی از جنس استنلس استیل برای خدمات با فشار و دمای بالا بهترین عملکرد را دارند. برای شرایط متوسط، یک واشر ورق غیر آزبست مانند الیاف آرامید یا PTFE آب بندی کافی را فراهم می کند، مشروط بر اینکه صفحه لبه صاف و بدون خط و خش باشد.
آیا می توان یک انتهای خرد را پس از جوشکاری در حین مونتاژ میدانی چرخاند؟
خیر. هنگامی که جوش داده شد، انتهای خرد نمیتواند بدون برش جوش بچرخد یا تغییر مکان دهد. تنظیمات میدانی قبل از سفت کردن پیچ ها به جهت فلنج محدود می شود. اگر اشتباهی رخ داد، جوش باید آسیاب شود و دوباره انجام شود.
 Previous